Artykuł sponsorowany
Jak powierzchnia i twardość rolki wpływają na poślizg oraz ślady na drewnie
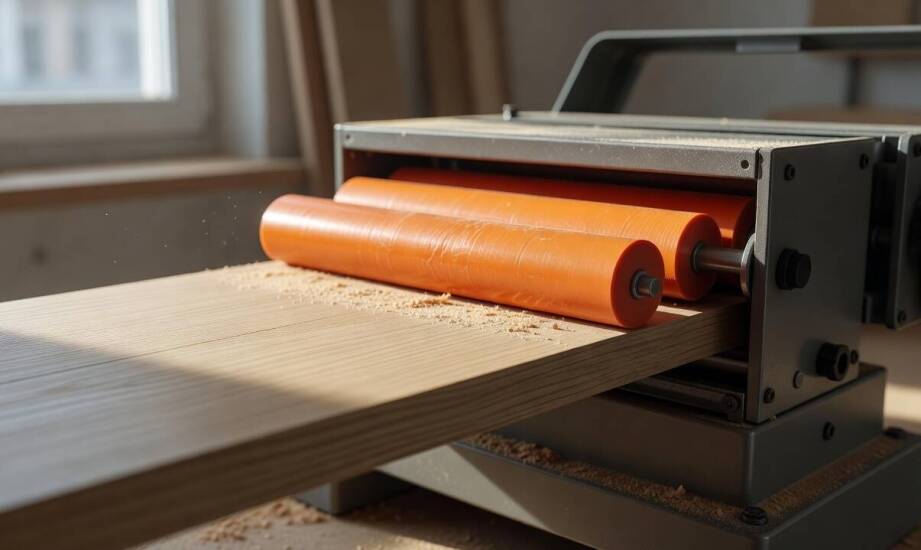
W maszynach do obróbki drewna strugarki i frezarki często borykają się z problemem niestabilnego podawania materiału. Mechanizm napędowy utrzymuje stały rytm pracy, jednak obrabiany element przesuwa się nierównomiernie wzdłuż stołu roboczego. Na powierzchni desek pojawiają się charakterystyczne odciski, poprzeczne zarysowania oraz miejscowe przypalenia. Diagnoza takiego stanu rzadko wskazuje na awarię samego silnika głównego czy mechaniczne uszkodzenie przekładni zębatej. Prawdziwą przyczyną zaburzeń cyklu produkcyjnego bywa wyeksploatowana lub źle dobrana rolka do posuwu, która stopniowo traci fizyczny kontakt z powierzchnią. Geometria, twardość tworzywa oraz faktura elementu tocznego bezpośrednio decydują o płynności całej operacji. Straty materiałowe wynikające z poślizgu wymuszają głębszą analizę współpracy na linii maszyna-drewno.
Jak chropowatość i profil rolki kształtują tarcie z drewnem
Gładkość bieżni definiuje wielkość rzeczywistego pola styku z przesuwaną deską. Elementy o niemal lustrzanej powierzchni wyraźnie obniżają współczynnik tarcia kinetycznego. Zjawisko to sprzyja poślizgowi przy wyższych prędkościach obróbki lub przy ustawieniu mniejszego nacisku roboczego głowicy. Odpowiednio dobrana faktura z mikro-nierównościami poprawia przyczepność poprzez mechaniczne zazębienie z zewnętrzną strukturą miękkich włókien drzewnych. Zbyt agresywny profil ryzykownie ingeruje jednak w wierzchnią warstwę, pozostawiając trudne do usunięcia, wzdłużne ślady prowadzenia.
Ciągła praca wielogłowicowej maszyny powoduje stopniowe wygładzanie powłoki tocznej. Dodatkowo profil powierzchni niemal natychmiast zapycha się rozgrzaną żywicą oraz drobnym pyłem. Taki stan zmienia parametry tarcia i prowadzi do niestabilnego podawania surowca. Twardość materiału mierzona w skali Shore'a bezpośrednio wpływa na fizyczny rozkład sił nacisku. Zbyt miękka powłoka z łatwością ulega głębokiemu odkształceniu pod dużym obciążeniem pionowym. Zwiększone pole styku poprawia początkowo chwyt, ale sam polimer ulega szybszej degradacji i wywołuje lokalne wgniecenia deski.
Zastosowanie nadmiernie twardego komponentu elastomerowego przenosi obciążenie na mały obszar punktowy. Kontakt z miękkim lub sezonowanym drewnem skutkuje powstawaniem trwałych wgnieceń na krawędziach obrabianych elementów. Optymalna twardość dla poliuretanu lub wzmocnionej gumy przeważnie mieści się w przedziale od 50 do 80 jednostek Shore A. Dolna granica parametrów sprawdza się przy delikatnych powierzchniach poddawanych ostatecznemu wykańczaniu. Górna toleruje duże obciążenia udarowe przy obróbce zgrubnej materiałów o znacznej gęstości, takich jak dąb czy buk.
Wpływ gatunku drewna i zanieczyszczeń na stabilność podawania
Rodzaj obrabianego surowca ściśle określa jego reakcję na bezpośredni, mechaniczny docisk bieżni. Drewno iglaste charakteryzuje się wysoką zawartością lepkich, naturalnych żywic. Substancje te błyskawicznie osadzają się na obwodzie rolki i tworzą śliską powłokę izolacyjną. Zablokowanie porów tworzywa uniemożliwia prawidłowe chwytanie kolejnych desek. Drewno liściaste stawia z kolei wyższy opór ze względu na swoją zwięzłą, twardą strukturę komórkową. Jesion i grab są znacznie mniej podatne na powierzchowne odkształcenia, ale wymagają ustawienia mocniejszego chwytu układu dociskowego dla zachowania płynnego przesuwu pod nożami.
Wilgotność materiału trwale modyfikuje jego podstawowe właściwości mechaniczne podczas obróbki. Mokre deski stają się elastyczne i odczuwalnie silniej poddają się niszczącym wgnieceniom pod twardą rolką. Przesuszone drewno wykazuje niebezpieczną kruchość oraz wyższe ryzyko pękania wzdłużnego przy silnym docisku punktowym. Środowisko produkcji seryjnej generuje ponadto duże ilości zanieczyszczeń ubocznych. Pył szlifierski, ostre wióry oraz resztki płynów antyadhezyjnych gromadzą się w mikro-szczelinach elementu tocznego. Własności tribologiczne całego napędu słabną proporcjonalnie wraz z każdą przepracowaną zmianą.
Wykrycie źródła problemu zawsze wymaga obserwacji zachowania poszczególnych podzespołów napędu. Równa praca silnika reduktora przy jednoczesnym, cyklicznym zacinaniu się deski zazwyczaj wyklucza poważną awarię układu zasilania. Powodem usterki staje się w takiej sytuacji silne zużycie ścierne samej bieżni, niewłaściwie dobrana faktura polimeru lub po prostu źle wyregulowana, osłabiona sprężyna dociskowa kolumny.
Utrzymanie precyzyjnego cyklu obróbki drewna wymaga odnalezienia technologicznego balansu między pewnym, mocnym chwytem a bezpieczeństwem wierzchniej warstwy drogiego surowca. Dobór odpowiednich parametrów tribologicznych zapobiega powstawaniu kosztownych odrzutów produkcyjnych i wymiernie wydłuża żywotność samych maszyn stolarskich. Wytwarzanie komponentów odpornych na tak trudne warunki przemysłowe opiera się na zaawansowanych technologiach skrawania metali i tworzyw. Przedsiębiorstwo SPOROL na bieżąco realizuje precyzyjną obróbkę CNC stali nierdzewnych, odpornych metali nieżelaznych oraz certyfikowanych tworzyw sztucznych. W zakładzie produkcyjnym w Koszwałach koło Gdańska od 1988 roku powstają specjalistyczne mechanizmy posuwu DSIM, wytrzymałe rolki szlifierskie i krążki kopiujące, wytwarzane z myślą o profesjonalnych producentach obrabiarek.
Kategorie artykułów
Polecane artykuły

Jak nadzór inwestorski wpływa na terminowość realizacji projektów sieci wodno-kanalizacyjnych?
Nadzór inwestorski odgrywa kluczową rolę w terminowości realizacji projektów budowlanych, zwłaszcza w zakresie projektów sieci wodno-kanalizacyjnych. Skuteczna kontrola jakości oraz zgodności prac z dokumentacją wpływa na harmonogram, zapobiegając opóźnieniom. W artykule omówimy najważniejsze aspekt

Jak technologie do suszarni zbóż wpływają na procesy logistyczne?
Nowoczesne technologie suszarnie do zbóż odgrywają kluczową rolę w procesach logistycznych branży rolniczej. Dzięki innowacyjnym rozwiązaniom, takim jak zaawansowane systemy suszenia, możliwe jest efektywne i jakościowe przechowywanie plonów. Współpraca z uczelniami oraz instytucjami badawczymi umoż