Artykuł sponsorowany
Jak moc, prędkość i ognisko wiązki zmieniają jakość spoin ze stali nierdzewnej i aluminium
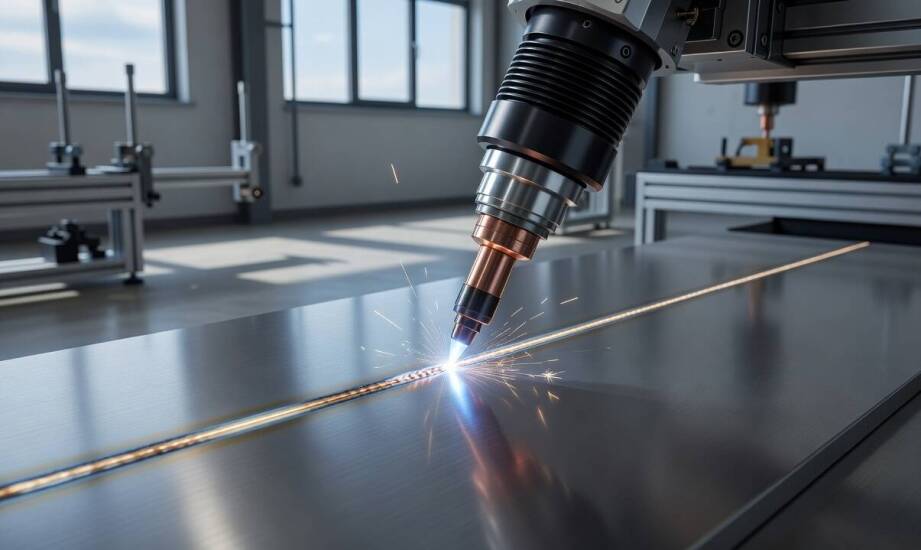
Identyczne ustawienia wiązki często dają zupełnie inne wyniki podczas łączenia stali nierdzewnej i stopów aluminium. Przetop, szerokość spoiny oraz obszar nagrzewania zmieniają się w zależności od fizycznych właściwości danego metalu, nawet jeśli urządzenie generuje taką samą moc i porusza się z identyczną prędkością. Zrozumienie tych różnic pozwala uniknąć błędów produkcyjnych i gwarantuje uzyskanie trwałego złącza bez deformacji materiału rodzimego. Wymaga to jednak dokładnej analizy zachowania promienia w kontakcie z różnymi materiałami oraz precyzyjnego ustawienia geometrii układu.
Przeczytaj również: Bezpieczeństwo podczas mycia przeszkleń na wysokościach w Chorzowie
Wpływ mocy, prędkości i ogniska na kształt spoiny
Moc źródła światła bezpośrednio określa ilość energii dostarczanej do metalu i warunkuje głębokość wnikania. Wyższa wartość parametru zwiększa penetrację, co pozwala na łączenie grubszych elementów konstrukcyjnych. Zbyt niska dawka energii tworzy jedynie powierzchowne złącze, podatne na pęknięcia pod wpływem obciążeń mechanicznych. Prędkość prowadzenia głowicy działa w sposób odwrotny. Szybszy posuw przy zachowaniu stałej mocy zmniejsza głębokość przetopienia i zauważalnie zwęża lico. Metal otrzymuje znacznie mniej czasu na zaabsorbowanie ciepła, co ogranicza objętość płynnego jeziorka.
Przeczytaj również: Kostka brukowa w kontekście ochrony środowiska – zalety ekologicznych produktów
Położenie ogniska względem obrabianej powierzchni całkowicie zmienia fizykę zjawiska. Skupienie wiązki dokładnie na górnej krawędzi blachy lub tuż nad nią wymusza pracę w trybie przewodzenia z szeroką i dość płytką spoiną. Przesunięcie punktu skupienia w głąb struktury materiału inicjuje tryb keyhole, potocznie nazywany oczkiem. Powstaje wówczas głęboki kanał parowania, a proporcja głębokości do szerokości staje się wysoka.
Przeczytaj również: Szamba betonowe – porównanie cen jednokomorowych, dwukomorowych i wielokomorowych
Wysoka gęstość mocy sprawia, że strefa wpływu ciepła pozostaje wąska względem tradycyjnych metod łączenia. Ogranicza to ryzyko wystąpienia odkształceń termicznych i pozwala zachować fabryczne właściwości mechaniczne metalu w bezpośrednim sąsiedztwie złącza. Każda ze wspomnianych zmiennych oddziałuje na proces w sposób niezależny, ale dopiero ich właściwe zbilansowanie gwarantuje pełną wytrzymałość mechaniczną detalu. Szybkie stygnięcie materiału wymusza odpowiednie przygotowanie cyklu, aby uniknąć wewnętrznych naprężeń w strukturze krystalicznej.
Różnice materiałowe a powtarzalność produkcji seryjnej
Aluminium i stal nierdzewna wymuszają odmienne procedury technologiczne ze względu na wyraźne różnice we współczynniku odbicia, przewodności cieplnej oraz zachowaniu tlenków powierzchniowych. Stop aluminium odbija od 80 do nawet 90 procent padającego promieniowania i cechuje się przewodnością cieplną rzędu 200 W/(m·K). Stal nierdzewna charakteryzuje się niższym współczynnikiem odbicia oraz mniejszą przewodnością na poziomie około 15 W/(m·K). Ciepło w strukturze aluminiowej rozprasza się błyskawicznie, a twarda warstwa tlenków zaburza stabilne topienie brzegów.
Proces obróbki takich detali wymaga wnikliwej kontroli parametrów oraz częstego wykorzystywania modulacji impulsów. Stal nierdzewna łatwiej absorbuje energię fotonów, co daje technologom szersze okno procesu przy identycznych ustawieniach maszyny. Opanowanie materiałoznawstwa ułatwia realizację zaawansowanych projektów. Zakład przemysłowy Estimet realizuje zlecenia na kompleksową obróbkę blach, gięcie profili i certyfikowaną produkcję konstrukcji stalowych na wymiar.
Przemysłowe spawanie laserowe wymaga indywidualnego doboru nastaw do konkretnego stopu i grubości ścianki. Oczyszczenie krawędzi z zabrudzeń i tlenków odgrywa krytyczną rolę, zwłaszcza podczas pracy z aluminium. Stabilny docisk elementów zapewnia właściwą odległość między łączonymi powierzchniami. Powszechnie przyjmuje się, że szczelina poniżej 0,1 mm stanowi bezpieczną wartość orientacyjną dla cienkich blach. Nie jest to jednak uniwersalny wymóg, ponieważ ostateczna tolerancja zależy ściśle od grubości materiału oraz geometrii samego złącza. Sztywne systemy mocujące minimalizują ryzyko przesunięć detalu pod wpływem wprowadzanej energii cieplnej.
Ostateczna jakość łączenia w długich seriach produkcyjnych wynika ze zgrania parametrów z geometrią elementu i specyficznymi wymaganiami zlecenia. Zmiana jednej wartości, takiej jak moc czy prędkość, nie przyniesie oczekiwanych rezultatów przy innej grubości blachy. Stabilność wymiarowa i odpowiednie oprzyrządowanie decydują o tym, czy dany proces da się powtórzyć tysiące razy bez utraty właściwości mechanicznych. Właściwa kalibracja układu optycznego i dobranie wiązki do charakterystyki metalu gwarantują stworzenie trwałej struktury.
Kategorie artykułów
Polecane artykuły

Jak nadzór inwestorski wpływa na terminowość realizacji projektów sieci wodno-kanalizacyjnych?
Nadzór inwestorski odgrywa kluczową rolę w terminowości realizacji projektów budowlanych, zwłaszcza w zakresie projektów sieci wodno-kanalizacyjnych. Skuteczna kontrola jakości oraz zgodności prac z dokumentacją wpływa na harmonogram, zapobiegając opóźnieniom. W artykule omówimy najważniejsze aspekt

Jak technologie do suszarni zbóż wpływają na procesy logistyczne?
Nowoczesne technologie suszarnie do zbóż odgrywają kluczową rolę w procesach logistycznych branży rolniczej. Dzięki innowacyjnym rozwiązaniom, takim jak zaawansowane systemy suszenia, możliwe jest efektywne i jakościowe przechowywanie plonów. Współpraca z uczelniami oraz instytucjami badawczymi umoż